
CNC İşleme Parçaları: Sac Metalin Ötesinde Hassasiyet Gerektiğinde
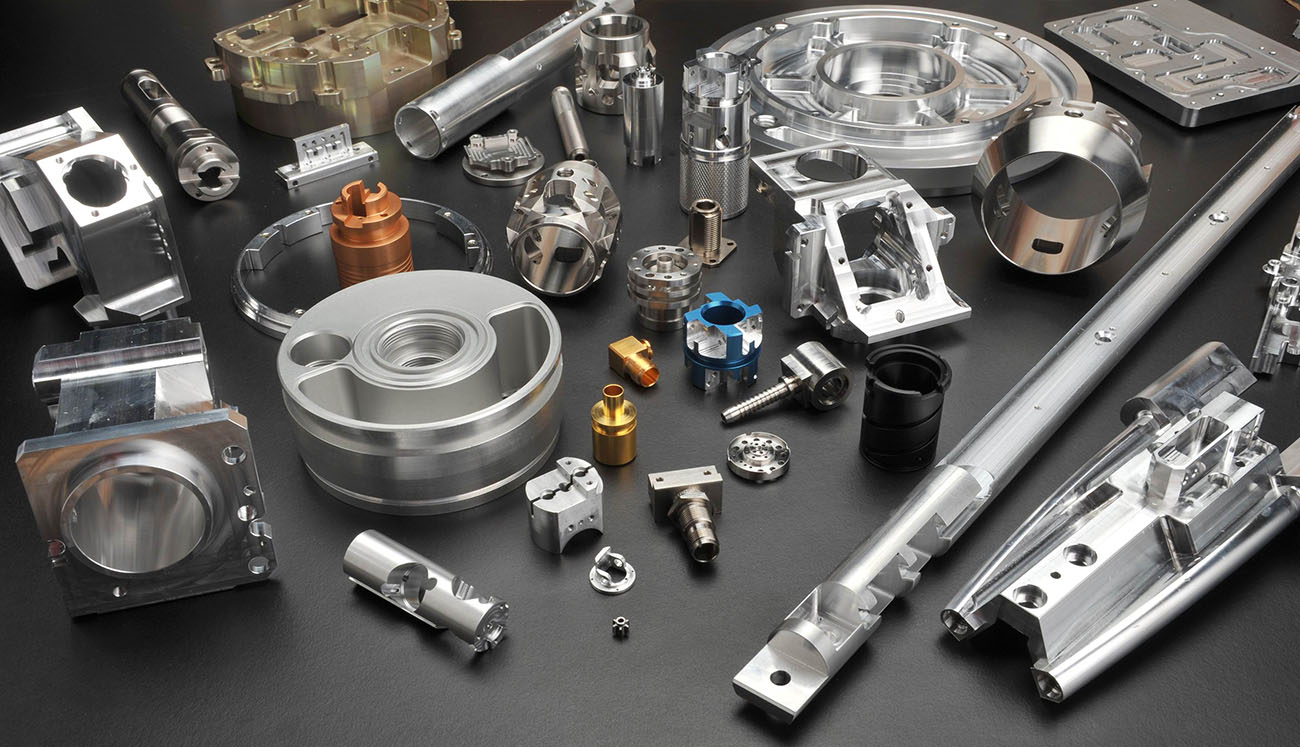
Sac metal işleme, iki boyutlu profilleri hızlı ve ekonomik bir şekilde oluşturmada üstünlük sağlar. Ancak bazı özellikler yeteneklerinin ötesindedir: kalın malzemede dişli delikler, karmaşık üç boyutlu konturlar, sıkı düzlük veya konum toleransları gerektiren yüzeyler.CNC işleme parçaları Bilgisayar kontrollü kesme aletleri kullanılarak kontrollü malzeme kaldırma yoluyla bu sınırlamaların üstesinden gelinebilir.
Bu makale, ne zamanCNC işleme parçaları Uygun üretim seçeneğinin ne olduğu, tipik olarak hangi süreçlerin ve malzemelerin kullanıldığı ve tedarikçi yeteneklerinin nasıl değerlendirileceği konuları ele alınmaktadır.
CNC İşleme Süreçlerinin Temelleri
CNC Frezeleme
Dönen bir kesici takım, sabit bir iş parçasından malzeme çıkarır. Bu işlem düz yüzeyler, oyuklar, kanallar ve karmaşık konturlar üretir. Dikey işleme merkezleri tipik olarak 800 mm × 500 mm × 400 mm'ye kadar olan iş parçalarını işleyebilir.CNC frezeleme parçaları Genellikle ısı dağıtıcı tabanları, havşa açılmış deliklere sahip montaj plakaları ve standart bileşenlerle hassas eşleşme gerektiren arayüzler için kullanılırlar.
CNC Tornalama
İş parçası dönerken, sabit bir kesici takım dış veya iç çapları şekillendirir. Bu işlem silindirik parçalar için etkilidir.CNC işlenmiş bileşenler: miller, burçlar, dişli insertler, ara parçalar. Özel tornalama merkezleri yüksek hacimli üretim için kullanılır; frezeleme-tornalama konfigürasyonları daha düşük hacimli veya dönme ve prizmatik özellikleri birleştiren parçalar için uygundur.
CNC Delme ve Diş Açma
Otomatik delme-diş açma döngüleri, manuel işlemlerin sağlayamayacağı tutarlı delik konumları ve diş kalitesi elde eder. Mil dönüşünün Z ekseni ilerlemesiyle tam olarak senkronize olduğu rijit diş açma, yüzer diş tutucularında bulunan konum varyasyonunu ortadan kaldırır. Bu, şu açılardan önemlidir:CNC işleme parçaları Birden fazla dişli deliğe sahip olup, eşleşen parçalarla hizalanmayı gerektirir.
5 Eksenli İşleme
Eş zamanlı beş eksenli hareket, kesici takımların birden fazla kurulum gerektirmeden karmaşık geometrilere ulaşmasını sağlar. Gerçek 5 eksenli yetenek nispeten özel bir durumdur; daha yaygın olanı ise 3+2 konumlandırmadır; burada iş parçası üç eksenli işleme başlamadan önce sabit bir açıya eğilir. Bu yaklaşım, çoğu endüstriyel uygulama için açılı delikleri ve sınırlı alt kesimleri ele alır.

CNC İşleme Parçaları İçin Yaygın Kullanılan Malzemeler
Malzeme seçimi içinCNC işleme parçaları Mekanik özellikler, korozyon direnci, işlenebilirlik ve maliyet arasında denge kurar.
Alüminyum Alaşımları
6061-T6, en yaygın olarak işlenen alüminyum kalitesidir. İyi bir mukavemet-ağırlık oranına, mükemmel korozyon direncine sahiptir ve anotlamaya iyi yanıt verir. 5052-H32 daha şekillendirilebilir ancak daha az işlenebilirdir; 7075-T6 ise daha yüksek mukavemet sağlarken korozyon direncini azaltır. AlüminyumCNC işleme parçaları Ağırlık azaltmanın önemli olduğu uygulamalarda standarttır: ulaşım ekipmanları, taşınabilir elektronik cihazlar, termal yönetim bileşenleri.
Paslanmaz Çelikler
304 (%18 Cr, %8 Ni), karbür takımlarla yeterince işlenebilir ve çoğu ortam için uygundur. 316, üstün klorür direnci için %2-3 molibden ilave eder ancak daha az kolay işlenir. 17-4PH, ısıl işlemden sonra yüksek mukavemet ve sertlik sunan çökelme sertleştirmeli bir kalitedir; şu amaçlarla kullanılır:CNC işlenmiş bileşenler Aşındırıcı ortamlarda aşınma direnci gerektiren.
Karbon ve Alaşımlı Çelikler
S45C ve S50C, yapısal uygulamalar için yaygın olarak kullanılan orta karbonlu çelik kaliteleridir. 4140 alaşımlı çelik daha yüksek mukavemet ve tokluk sağlar; zorlu mekanik uygulamalar için genellikle su verilmiş ve temperlenmiş olarak belirtilir.
Bakır ve Pirinç
C11000 (elektrolitik bakır), %100 IACS iletkenliği sunar ve elektrik ve termal uygulamalarda kullanılır. C36000 (serbest işlenebilir pirinç), verimli bir şekilde işlenir ve bağlantı parçaları ve konektörler için yaygındır.
Mühendislik Plastikleri
POM (asetal), naylon ve PTFE, yalıtım bileşenleri, aşınma pedleri ve kimyasal dirençli parçalar için işlenir. Bu malzemeler, metallere göre farklı takım ve hızlar gerektirir.
Pratikte Tolerans Yetenekleri
"Hassas işleme" pazarlama iddiaları, nitelendirme gerektirir. Gerçekçi tolerans kapasiteleri için...CNC işleme parçaları Parçanın boyutuna, malzemesine, geometrisine ve ölçüm doğrulamasına bağlıdır.
±0,05 mm — Doğru makine ayarı ve takım kullanımıyla delik konumları, diş yerleri ve eşleşme boyutları için rutin olarak elde edilebilir. Bu seviye çoğu endüstriyel uygulama için standarttır.CNC işleme parçaları.
±0,02 mm — Sıcaklık kontrollü ortamlar, keskin takımlar, düşük kesme hızları ve sık ölçüm gerektirir. Bu seviye, rulman delikleri, konumlandırma özellikleri ve kritik temas yüzeyleri için uygundur. Bir parçanın tüm boyutları bu hassasiyeti gerektirmez; gereksiz yere belirtmek maliyeti artırır.
±0,01 mm — Stabil malzemelerle küçük parçaların (100 mm'den küçük) geleneksel CNC işlenmesinde pratik sınıra yaklaşmaktadır. Bu toleransın elde edilmesi ve doğrulanması, CMM ölçümü ve kontrollü işleme koşulları gerektirir.
Yüzey kalitesi: Standart kesme parametreleriyle Ra 1,6 μm kolayca elde edilebilir. Ra 0,8 μm için ince işleme geçişleri veya taşlama gereklidir. Daha ince yüzeyler, geleneksel işleme yöntemlerinin ötesinde özel işlemler gerektirir.
CNC İşleme Parçaları ve Alternatif Süreçler
Nerede olduğunu anlamakCNC işleme parçaları Diğer üretim yöntemlerine göre uygunluk, uygunsuz süreç seçimini önler.
Sac Metal İmalatına Karşı
Sac metal delme ve bükme işlemleri, iki boyutlu profilleri verimli bir şekilde üretir. Ancak büküm yerlerine yakın delikler deforme olur; ince malzemedeki dişler yeterince güçlü değildir; karmaşık üç boyutlu şekiller kaynak montajları gerektirir.CNC işleme parçaları Bu sorunları daha yüksek parça başı maliyetle çözmek mümkün. Hibrit yaklaşımlar — işlenmiş kritik arayüzlere sahip sac metal gövdeler — genellikle maliyeti ve işlevi optimize eder.
Oyuncu Seçimine Karşı
Kalıp döküm ve hassas döküm yöntemleri, yüksek hacimli (tipik olarak 1.000'den fazla parça) üretimlerde parça başına daha düşük maliyetle karmaşık geometriler elde etmeyi sağlar. Bununla birlikte, kalıp yatırımı önemli miktardadır, teslim süreleri daha uzundur ve gözeneklilik basınç sızdırmazlığını veya ısı iletkenliğini tehlikeye atabilir.CNC işleme parçaları Prototip üretimi, düşük hacimli üretim ve tam malzeme yoğunluğu gerektiren uygulamalar için tercih edilirler.
Metal Katmanlı Üretime Karşı
Doğrudan metal lazer sinterleme (DMLS) ve seçici lazer eritme (SLM), işlenmesi imkansız karmaşık iç geometriler üretir: uyumlu soğutma kanalları, ağırlık azaltma için kafes yapılar. Ancak yüzey kalitesi düşüktür, malzeme özellikleri anizotropiktir ve maliyetler yüksek kalır. Hibrit üretim – neredeyse nihai şekillerin basılması, kritik yüzeylerin tolerans dahilinde işlenmesi – yeni bir yaklaşım olarak ortaya çıkmaktadır.
Endüstriyel Uygulamalar
Enerji Depolama Sistemleri
Pil modülleri, hücre hasarını önlemek için hassas düzlüğe sahip sıkıştırma plakalarına ihtiyaç duyar. Isı yönetim plakaları, soğuk plakalar ve ısı boruları için işlenmiş montaj arayüzlerine ihtiyaç duyar. Yüksek voltaj konektörleri, iletken olmayan veya iletken gövdelerde dişli ek parçalara ihtiyaç duyar.
Veri Merkezi Altyapısı
Hassas bileşen hizalaması için havşa delikli sunucu rafı montaj braketleri. Döner geometriye sahip kablo yönetim kolları. Sızdırmaz portlar ve basınca dayanıklı kanallar gerektiren sıvı soğutma manifoldları.
Güç Dağıtım Ekipmanları
Şalt mekanizmalarında işlenmiş çalışma bileşenleri kullanılır: kamlar, takipçiler, kontak destekleri. Bara arayüzlerinde düşük temas dirençli cıvatalı bağlantılar için düz işlenmiş yüzeyler gereklidir.
Endüstriyel Otomasyon
Robot takım değiştiricilerde tekrarlanabilirlik gereklidir; montaj özelliklerindeki tolerans birikimi, çalışma güvenilirliğini doğrudan etkiler. Doğrusal hareket sistemleri, hassas şekilde delinmiş yatak yuvaları ve paralel montaj yüzeyleri gerektirir.
Sıkça Sorulan Sorular: CNC İşleme Parçalarının Tedariği
S: Fiyat teklifi almak için hangi bilgileri vermem gerekiyor?
Toleransları, malzeme özelliklerini, miktarı (prototip ve üretim), yüzey işleme gereksinimlerini ve ilgili standartları (ISO, ASTM, sektöre özgü) içeren boyutlandırılmış çizimler. Tolerans açıklaması olmadan yalnızca 3 boyutlu modeller yeterli değildir.
S: CNC işleme mi yoksa başka bir işlem mi daha uygun, nasıl belirlerim?
Parça geometrisini, tolerans gereksinimlerini, malzemeyi ve miktarı göz önünde bulundurun. İnce malzemelerde basit iki boyutlu profiller için sac metal tercih edilir. Katı malzemelerde karmaşık üç boyutlu şekiller için işleme uygundur. 1.000 adetten fazla üretim hacimleri döküm veya dövme yöntemlerinin araştırılmasını haklı çıkarabilir.
S: Makul bir prototip üretim süresi ne kadardır?
Basit işlemler için 5-10 gün.CNC işleme parçaları Standart malzemelerden üretilir. Karmaşık geometriler, dar toleranslar veya standart dışı malzemeler bu süreyi uzatır. Isıl işlem veya özel yüzey işlemesi 3-7 gün daha ekler.
S: İşleme maliyetleri nasıl yapılandırılıyor?
Kurulum süresi (programlama, fikstür hazırlığı, ilk parça doğrulama) parti başına sabittir. Makine çalışma süresi, malzeme kaldırma hacmine ve kesme parametrelerine bağlıdır. Malzeme maliyeti alaşıma ve forma göre değişir. Düşük miktarlar kurulum süresine bağlıdır; yüksek miktarlar ise malzeme artı çalışma süresi ekonomisine yaklaşır.
S: Standart çizim formatları nelerdir?
3 boyutlu geometri için STEP ve IGES; 2 boyutlu profiller için DWG ve DXF; tolerans açıklamaları için PDF kullanılır. SolidWorks'ün orijinal dosyaları kabul edilebilir ancak sürüm uyumluluğu doğrulaması gerekebilir.